浚渫船のガントリーの機能と設計: TSHD ドラッグ アーム上の荷重パスの説明
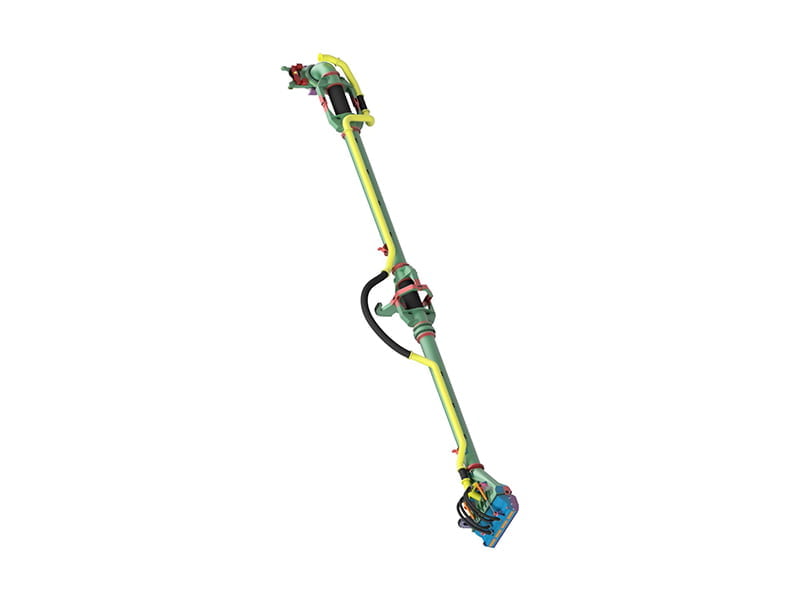
中型のトレーリングサクションホッパー浚渫船のドラッグアームの重量は乾燥状態で 40 トンあり、パイプが水で満たされ、ドラグヘッドに粘土が積まれている場合はさらに大幅に重くなります。アームがトレイル位置まで持ち上げられると、そのすべてのトンがガントリーを通過し、その間のすべての動作でその一部が通過します。ガントリーとは、一言で言えば、ドラッグアームを搭載、誘導、制御する構造物であり、船体、ウインチ、サイドワイヤー、サクションパイプがすべて接続するハードポイントです。
したがって、ガントリーの問題が切り分けられることはほとんどありません。余分なフレックスは、サイドワイヤーブロックの不均一な摩耗として現れます。ピンの穴がある程度ずれていると、平面からはみ出したパイプや、スラリーを垂れ流す回転グランドとして現れます。高サイクル疲労に対応したサイズになっていない基礎溶接は、2 ~ 3 シーズン後に亀裂として現れます。以下のセクションでは、ガントリーの機能、設計者が鋼材とベアリングのサイズを決定する方法、交換用構造物が造船所できれいに固定されるかどうかを決定する公差、注文前に何を準備するかについて説明します。
ガントリーがホッパー浚渫船で実際に行うこと
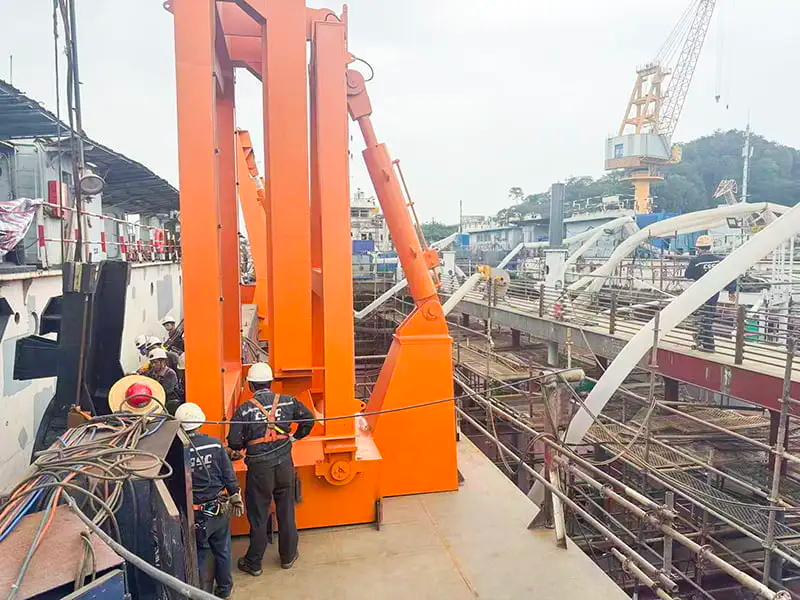
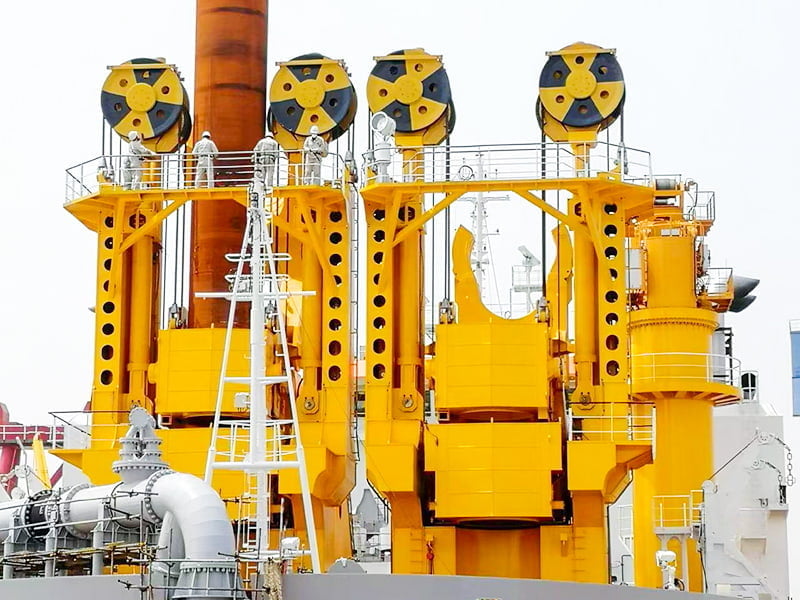
ガントリーは船の舷側に設置され、ドラッグパイプをまたいでおり、通常はデッキスツールまたは専用の基礎に着地する 2 本の脚を備えた溶接されたポータルです。これには 5 つのジョブがあり、そのうち 4 つをうまく実行できる構造でもサービスが失敗します。
- ドラグアームを上げたトレイルまたは港の位置で運び、ドラグヘッドの端をクレードルに置き、ガントリーがパイプの曲げモーメントと船の動きからの増幅を受けます。
- アームを下げたり吊り上げたりするときにアームをガイドします。パイプを作業面に保ち、外板から遠ざけ、ロールによって引き起こされる船の横揺れに抵抗します。
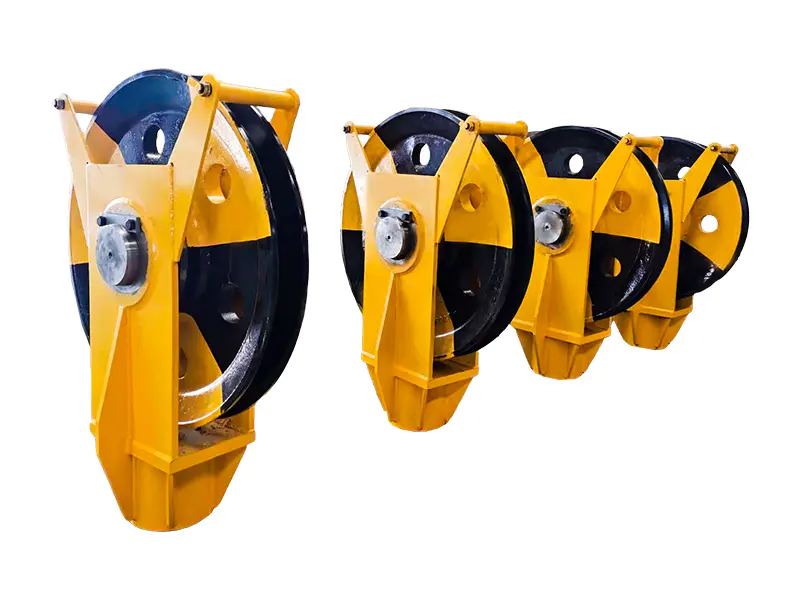
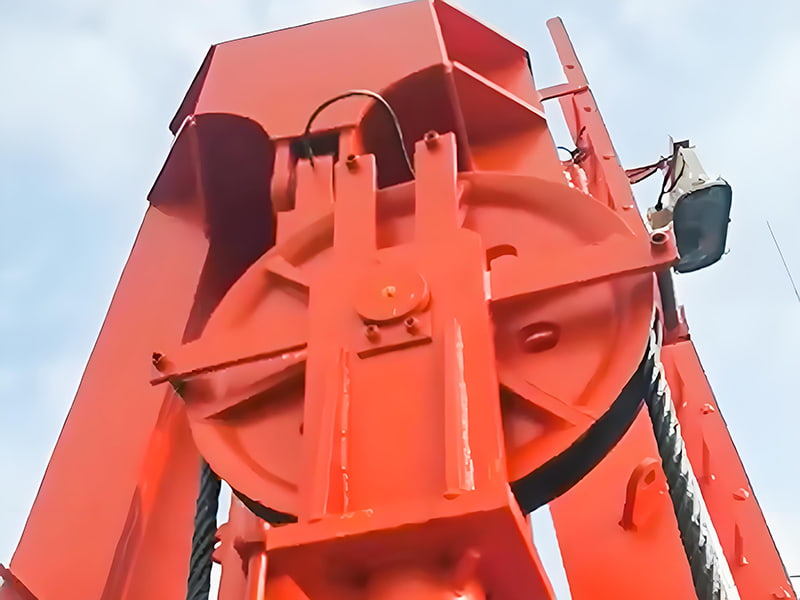
- ガントリー シーブ、シーブ ピン、サイド ワイヤー ブロック、ロープ ガイド、ウインチ引き込み口などのロープ システムを固定します。ロープの形状はここで決定され、シーブのレイアウトが不適切な場合には、さらに下流でロープが摩耗することがよくあります。
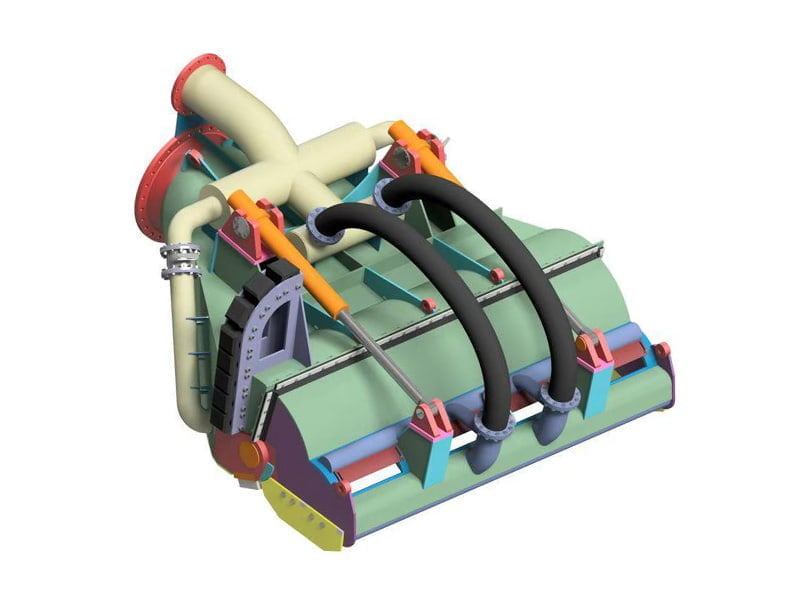
- パイプ端の接続をサポートします。パイプを自身の軸を中心に回転させる回転グランドと、ドラグヘッドが海底に追従する際の角度のたわみを吸収するカルダンジョイントです。
- 通常は同じ供給範囲内にあるスツール、ブラケット、およびシェル補強材にガントリーの反力が当たるため、船の側面を局所的に補強します。
カッターサクション浚渫船では、はしごガントリーはまったく異なる機械に対して同等の仕事をするため、コンポーネント名は重複しますが、荷重ケースは重複しません。 2 つのファミリーを比較する場合は、すべての範囲から始めると役立ちます。 後続サクションホッパー浚渫船コンポーネント 、パイプ、ドラッグヘッド、グランド、ホッパー側のアイテムを図面番号ではなく機能別にグループ化します。
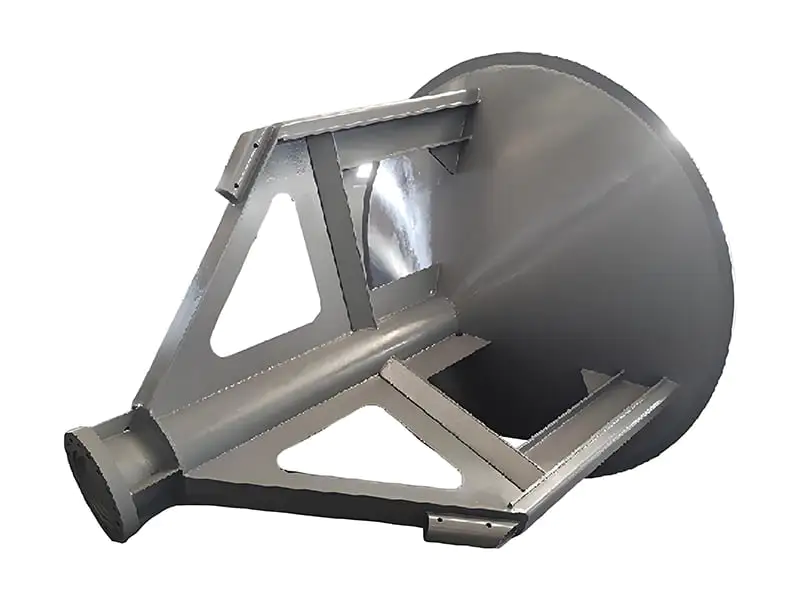
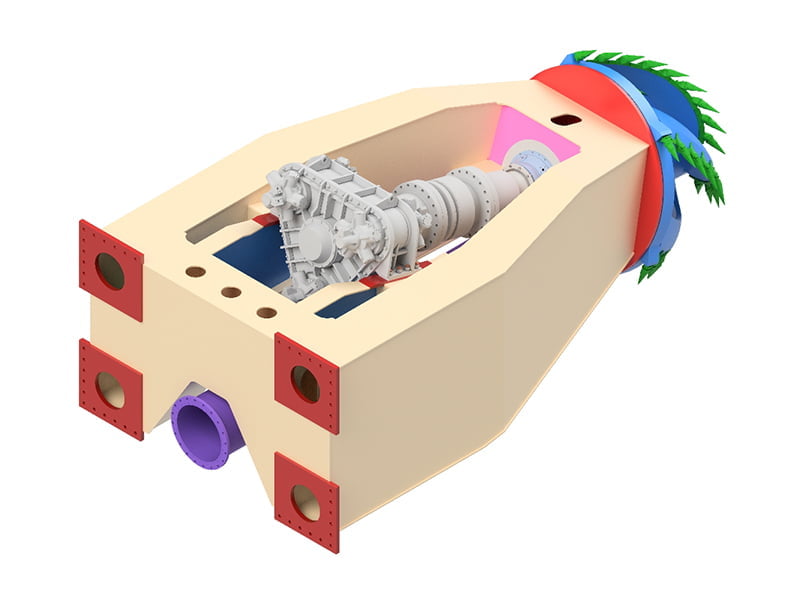
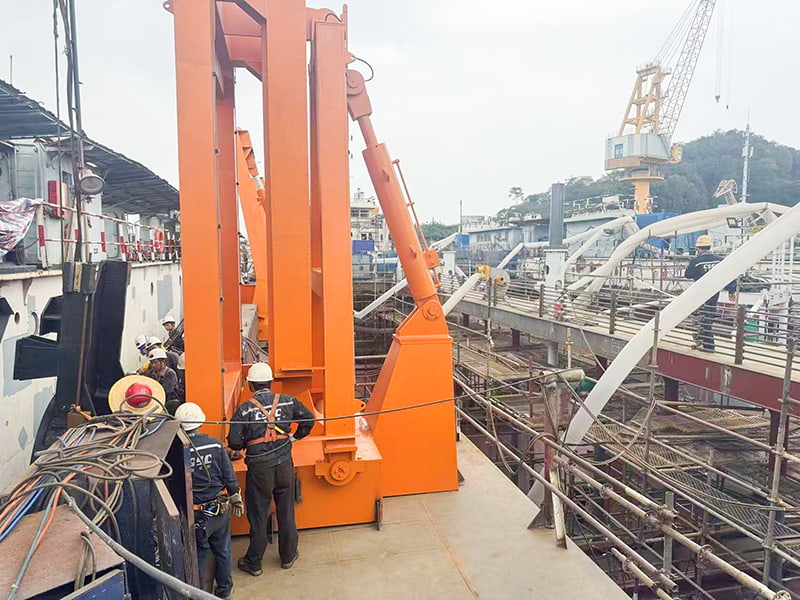 トレーリングサクションホッパー浚渫船コンポーネント用ガントリー 船体とホッパーヘッドを接続する重要な耐荷重ガントリー。 50 ~ 300 トンのメカニズム、位置決め、深さ制御、動的衝撃吸収、サービス ルーティングをサポートします。 製品を見る→
設計ロジック: 荷重、鋼材、ベアリング
鋼材を駆動する荷重ケース
静的重量は出発点にすぎません。ガントリーの設計荷重には、パイプとドラグヘッドの重量、混入土砂、船級規則と海の状態に応じておよそ 1.3 ~ 2.0 の動的増幅率、ドラグヘッドがスタックしたときのウインチの破壊荷重、および硬い材料からの衝撃が組み合わされます。疲労には、通常よりも注意を払う必要があります。パイプは一度に数週間水中に留まるため、構造物は 1 日に数回のリフトではなく、継続的な小振幅の波の動きによって負荷がかかります。これが高サイクル疲労であり、基部とシーブ ブラケットの周囲の溶接の詳細が、歩留まりを大きく左右する要素よりもはるかに重要であるのはこのためです。
構造と材質の選択
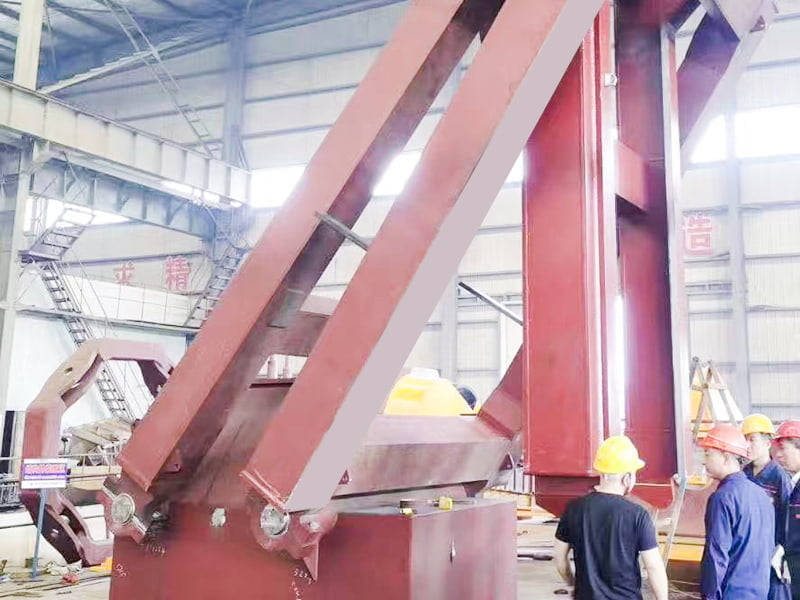
この規模のガントリーのほとんどは、DH36 や EH36、または S355 相当品などの高強度船体グレードの溶接箱桁または板桁で、スプラッシュ ゾーンでの靭性を犠牲にすることなく断面係数を考慮して選択されています。ピンがきれいに固定される構造とそうでない構造は、2 つの製造習慣によって区別されます。溶接後にパッドとピン穴を加工することと、セクションの両側の体積のバランスをとる溶接シーケンスで歪みを制御することです。
ベアリング、シーブ、パイプエンドハードウェア
ヒンジとガジョンピンは通常、グリースまたは密封潤滑剤を塗布した青銅ブッシュ内で動作し、穴は H7 に適合するように機械加工され、ピンは h6 に適合します。シーブの溝の半径は公称値ではなく実際のロープの直径と一致する必要があり、ワイヤーの曲げ応力が適度に保たれるように、シーブとロープの直径の比率は通常 12 対 16 以上に保たれます。ドラグアームもほとんど剛性がありません。船が海路を移動する間、うねり補償装置が張力とパイプ角度を狭い範囲内に保持し、グランドとカルダンジョイントが残りの回転を吸収します。
 トレーリングサクションホッパー浚渫船システム用のうねり補償装置 スウェルコンペンセイターはリアルタイムのヒーブ補正を提供し、ドラグヘッドの接地圧を±5%以内に安定させ、動的衝撃荷重を60~80%カットします。 製品を見る→
公差とインターフェース制御: ガントリーが実際に失敗する箇所
ガントリー プロジェクトが失敗するのは改造作業であり、通常は冶金的理由ではなく寸法的な理由が原因です。船体は新しい構造と同じ基準に基づいて構築されておらず、デッキスツールはおそらくどこかの時点で修理されており、船側面のねじれを誰も測定しませんでした。以下の表は、製造を開始する前にインターフェース制御文書で修正する価値のあるパラメータを示しています。
| パラメータ | 代表的なターゲット | 何が妨げられるのか |
|---|---|---|
| ブッシュ穴嵌合(ヒンジピン) | H7 ボア、h6 ピン、直径クリアランス 0.10 ~ 0.30 mm | 使用温度でのピンの焼き付き、または接合部のたるみによる衝撃荷重 |
| シーブ軸合わせ | シーブ全域で1メートル当たり0.5~1.0mm以内 | ロープのフランジへの乗り上げ、側面の摩耗、早期のワイヤ交換 |
| 取り付けパッドの平面度 | 機械加工された接触面で 0.10 ~ 0.20 mm | 点荷重、隙間腐食、基礎溶接部の亀裂 |
| パッドグループ上の穴の位置 | プラスマイナス1.0~2.0mm | 造船所でのシム調整、細長い穴、取り付け窓の紛失 |
| 構造用鋼種 | DH36、EH36、またはS355相当 | 低温およびスプラッシュゾーンでの脆性挙動 |
| 設計要素 | 静荷重で 1.3 ~ 1.5、衝撃係数は最大 2.0 | サイズが小さいピン、ブラケット、ロープの終端 |
2 つのエントリが残りのエントリよりも注目を集めています。最初に穴の位置を決定します。1 つのスツールに 4 mm のシムを必要とするガントリーについては、クラスの測量士との話し合いが必要ですが、測定された測量のためにドリルで開けられたものについてはそうではありません。パッドの平坦度 2 番目: 図面では平らですが、作業場では皿状になっているパッドは、ボルトによって真っ直ぐに引っ張られ、その下の溶接部に予荷重がかかります。受け入れテストも同じロジックに従い、ウインチとガントリーに定格荷重の 1.25 倍の耐荷重を加え、塗装前のピン ジョイントの試作を行い、構造の寸法レポートを発行します。
耐用年数: 摩耗部品と浚渫サイクル
ガントリーは固定構造ですが、ガントリーに搭載されているものはすべて消耗品です。 4項目を中心に予算整備。
- サイドワイヤーブロックとロープ: シーブの摩耗は静かで徐々に進行するため、ドラッグヘッドに使用するのと同じ間隔でロープの扁平やワイヤーの断線をチェックしてください。
- シーブライナー: ライナーが薄いように見える場合ではなく、溝の半径がロープメーカーの制限を超えて開いた場合に交換してください。
- ピンとブッシング: 結合するたびにクリアランスを測定します。軽いしまりばめから目に見える遊びが生じたジョイントは、すでにパイプの作動角度を変更しているためです。
- コーティングと陽極: スプラッシュゾーンはガントリーが最初に死ぬ場所です。
検査間隔はカレンダーではなく、浚渫サイクルに従う必要があります。研磨砂を年間 6,000 時間浚渫する船は、単一の作戦で作業する柔らかいシルトよりもはるかに早く摩耗を示します。各乾ドック後にパイプの角度、ワイヤーの張力、ピンのクリアランスを記録すると、検査を決定に変える傾向線が得られます。
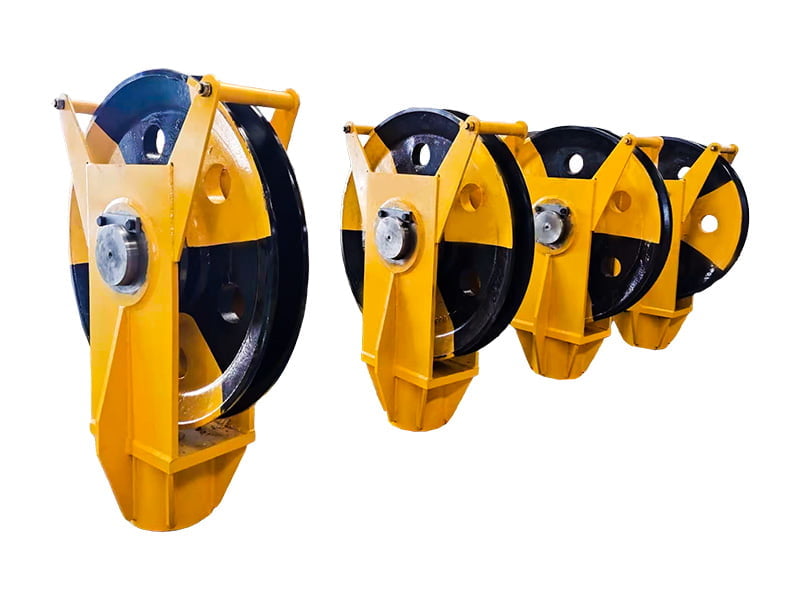
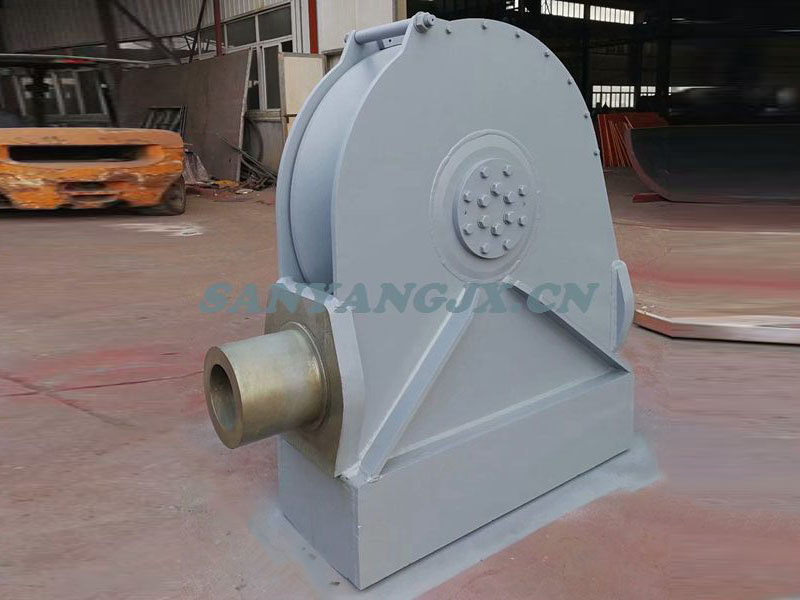 カッターサクション浚渫船用横滑車 カッターサクション浚渫船の横方向のスライドとスイング用のケーブルガイドおよび耐荷重プーリーで、牽引荷重を運ぶ際のケーブルの摩耗を軽減します。 製品を見る→
調達と改造: メーカーに送るもの
非標準ガントリーはカタログから選択されるのではなく、船体に合わせて設計されるため、入力パッケージによってスケジュールが決まります。ショップが思い込みを避けるための最低限の条件は次のとおりです。
- デッキスツールの寸法調査。平坦度、穴のピッチ、高さ、溶接修理をカバーします。
- 動作範囲: パイプの最大角度、トレイルの位置、ウインチのブレークアウト荷重、および輸送のための設計海況。
- パイプの供給元からのインターフェース荷重に加え、パイプを交換する場合はパイプの重量と重心。
- 満たすべきクラスとフラグの要件、および承認通信の所有者。
- 輸送上の制約、リフト ラグの位置、およびメイン接続で予想される NDT 範囲。
出荷前にピンジョイントの試組立を依頼し、構造物と一緒に移動する寸法レポートを依頼してください。新しいドラッグヘッド、ベンド、またはグランドがガントリーと一緒に納品される場合、インターフェースが共有されているため、1 つの調査で両方の項目をカバーする必要があります。の配送のように、それらを 1 つの配送にグループ化します。 ドラッグヘッドとドラッグアームパーツ 、そのドキュメントを 1 か所に保管します。
よくある質問
ガントリーを交換するのではなく、その場で修理することはできますか?
多くの場合、そうです。レッグ、ガセット、またはシーブ ブラケットの局所的な更新は、資格のある手順に従って修理溶接が行われ、その後ピン ボアの位置合わせが再チェックされている限り、正常です。交換は通常、単一の亀裂によるものではなく、主要部分の歪みまたは元の許容値を下回る腐食によって引き起こされます。
固定ガントリーまたは旋回構造?
固定ガントリーはよりシンプルで剛性が高く、メンテナンスが安価です。旋回構造は、長い輸送のためにパイプを横から離して収納する必要がある場合、またはデッキの配置に固定ポータル用のスペースがない場合に使用されます。旋回リングとそのロック機構の費用を支払う前に、動作プロファイルに本当に追加の自由度が必要であることを確認してください。
交換用ガントリーの価格を最も左右するのは何ですか?
生の鋼ではなく、機械加工と調整です。パッドとボアの溶接後の機械加工、試用組み立て、および寸法報告には、通常、標準グレードと高強度グレードの差よりもコストがかかります。コストを節約するためにこれらのステップを削減することは、コストを造船所の期間に移動させるだけであり、そこでのコストを吸収するのははるかに困難です。
ガントリーは浚渫設備パッケージの中で最も魅力的ではないアイテムであり、故障により船舶が完全に停止する数少ないアイテムの 1 つです。実際の動作範囲からサイズを決定し、溶接後にインターフェースを機械加工し、鋼材を切断する前に船体を測定し、シーブ、ロープ、ピンを消耗品として扱います。そうすれば、構造物は本来の位置に残ります。背景で、船の側面にドラッグ アームをしっかりと保持します。