パイプ製造用冷間曲げ機: 造船所向けバイヤーズ ガイド
DN300 炭素鋼パイプは、9 パーセントの楕円率ゲージ読み取り値を備えたきれいな 45 度でベンダーから出てきます。 ASME B31.3 では、曲げ部の楕円率は公称直径の 8% に制限されているため、スプールは溶接機に届く前にスクラップになります。機械には何の問題もありませんでした。セットアップが間違っており、セットアップはマシンが注文されるずっと前に決定されます。
これが、慎重に買い物をするためのすべての主張です。パイプ製造用の冷間曲げ機械は、仕様書に記載されている最大角度によって判断されるのではなく、油圧が解除された後も検査に合格する曲げをどれだけ再現性よく生み出すかによって判断されます。実際的な答えは、外径、肉厚、最小曲げ半径に基づいて機械のサイズを決定し、マンドレル システムを主張し、実際に使用する正確なパイプ グレードでの文書化された試行曲げを要求することです。それ以外はすべて詳細であり、詳細こそがお金を節約する場所です。
冷間曲げ機の実際の動作
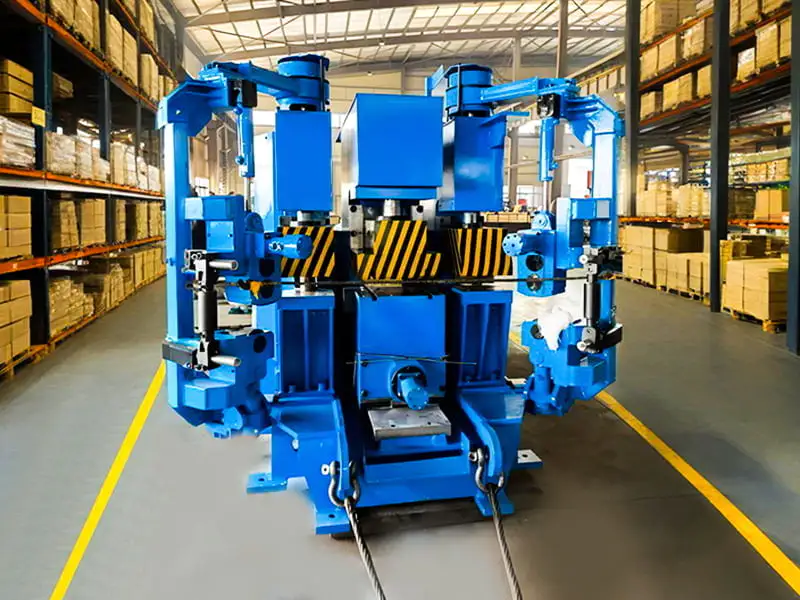
冷間曲げは、周囲温度でパイプを形成します。トーチも誘導コイルも炉もありません。パイプの製造では、主な方法は回転絞り曲げです。クランプ ダイがパイプの先端を保持しながら、油圧シリンダーが曲げダイを回転させ、圧力ダイが後続の真っすぐな部分をサポートし、マンドレルがボアの内側に設置されて断面を丸く保ちます。
3 つの力が同時に協力する必要があります。
- クランプ力 これにより、ダイの回転に伴うパイプの滑りが止まります。
- 曲げモーメント ダイを通して適用され、角度と半径が設定されます。
- 内部サポート これにより、曲げの内側にしわが寄ったり、外側が潰れたりするのを防ぎます。
バランスを間違えると、円弧の外側の壁が薄くなり、内側にしわができ、曲がり部分が楕円になるという古典的な欠陥が発生します。プレス式ベンダーはパイプを固定された形状に押し付けます。構造セクションでは高速ですが、その形状では中空パイプは非常に簡単に潰れます。製造作業では、回転絞りが重要なプロセスです。
引用を比較する前に、基礎となる仕組みを理解しておく価値があります。また、この平易な言葉による概要は、 冷間曲げ機の仕組み マーケティング上の光沢を除いて基本をカバーしています。
ショップが熱間曲げではなく冷間曲げを選択する理由
およそ DN600 までのほとんどの造船所配管およびプロセス パイプでは、機械と工具が作業に適合していれば、冷間曲げは熱間曲げよりも安価で高速かつ安定しています。その理由は、熱が本質的に悪いということではありません。それは、熱によって、加熱、温度制御、制御された冷却、そして場合によっては特性を回復するための曲げ後の熱処理というステップが追加されることです。
冷間曲げ加工ではそのすべてがスキップされます。溶接前に研磨するスケールや、認定するための熱影響部、不均一な冷却による歪みはありません。実際に得られるのはひずみ硬化であり、これにより曲げ部分の降伏強度がわずかに向上し、延性が低下します。ほとんどの場合はこれで問題ありませんが、薄肉または低温で使用する場合は考慮する必要があります。
| 要因 | 冷間曲げ加工 | 熱間曲げ |
|---|---|---|
| 成形温度 | 周囲温度、意図的な加熱なし | 通常は 850 ~ 950 ℃ |
| 母材金属への影響 | ひずみ硬化、熱影響部なし | 微細構造が変化するため、熱処理が必要な場合があります |
| 表面状態 | きれいで溶接の準備ができています | 除去するスケールと酸化皮膜 |
| 再現性 | CNC とスプリングバック補償を備えた高機能 | 不均一な加熱に対して敏感になる |
| 一般的な使用方法 | ショップパイプスプール、造船所配管、小~中口径 | 非常に厚い壁、非常に狭い半径、大きな直径 |
機械のサイズ設定: 直径、肉厚、公差
機械があなたの工場に適合するかどうかは、最大外径、その直径での最大肉厚、最小曲げ半径という 3 つの数値によって決まります。引用文の中で 3 つのうちのいずれかが曖昧である場合、その引用文を他の引用文と比較することはできません。
曲げ半径はパイプの直径で示されています
DN200 パイプの 3D 曲げの中心線半径は 600 mm です。 3 つの直径は、回転絞り曲げの実用的なおおよその床です。 5 つの直径はボリュームのある作業に快適で、10D 以上のものは成形しやすく、サポートしやすいです。きつい曲がりでは、マンドレル、ワイパーダイ、余分なトン数がすべて避けられなくなります。
肉厚と直径と厚さの比
外径と壁の厚さの比は、難易度を予測する唯一の最良の指標です。比率が低い、つまり直径に対して肉厚が厚いため、きれいに形成され、複雑な工具はほとんど必要ありません。比率が高いということは壁が薄いことを意味し、壁が薄いとシワや崩れが始まります。多くのショップが使用する経験則: 約 20:1 未満ではプラグ マンドレルで十分であることが多く、それを超えるとボール マンドレルがより安全な選択となり、約 50:1 を超えると曲げが実現可能かどうかについて難しい質問をする必要があります。
発注書に書き込む 2 つの許容差
- 楕円形。 ASME B31.3 では、曲げの任意の断面における最大直径と最小直径の差を公称直径の 8% に制限しています。
- エクストラドの壁が薄くなる。 曲げ部の外側の完成肉厚は、設計圧力に必要な最小値を満たしている必要があります。
スプリングバックも同じ会話に属します。炭素鋼は通常、荷重が解放された後に 2 ~ 5 度跳ね返りますが、その量は半径と降伏強度に応じて増加します。スプリングバックを自動的に補正する制御システムは、繰り返し生産する場合には贅沢ではありません。それは、1 つの設定と 1 つの設定に一定の調整を加えたものの差です。
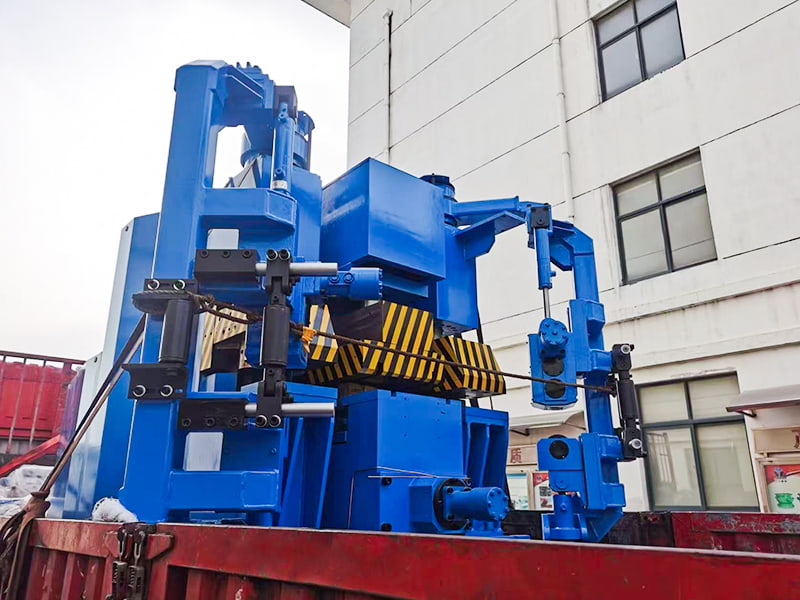 冷間曲げ機 製品シリーズ: 400T、600T、700T など。 冷間曲げ機は冷間成形プロセスを使用して鋼板をさまざまな複雑な船体表面に成形します。メインスターとして... 製品を見る→
パイプのグレード: きれいに曲がるものと反り返るもの
炭素鋼は簡単なケースです。 X70 までの A106 グレード B、A53 および API 5L グレードはすべて、適合するダイセットとマンドレルを使用して、予測どおりに冷間曲げ加工を行います。スプリングバックは控えめなままであり、そのプロセスはよく理解されています。
オーステナイト系ステンレスについては話が異なります。グレード 304 および 316 は変形するにつれて硬化するため、材料は押し込むほどに曲げに強くなります。工具は研磨する必要があり、通常は半径が広くなり、炭素鋼と比較してスプリングバックが著しく増加します。デュプレックスおよびスーパーデュプレックス グレードは再び難しくなり、より重い機械とより遅いラム速度が要求されます。
このような場合、熱は解決策ではありません。通常、半径が大きいほど、より優れたマンドレルを使用するか、成形が遅くなります。サプライヤーが特別な工具を使用せずに狭い半径のステンレス曲げを約束する場合は、何かに署名する前に試作曲げレポートを参照するように依頼してください。
マンドレル、ダイセット、スプリングバック制御
曲げの品質は、機械のトン数よりも工具によって決定されます。次の 4 つのコンポーネントがほとんどの責任を負います。
- 曲げダイ。 中心線の半径を設定します。角度ごとに 1 つではなく、半径ごとに 1 つ必要です。
- クランプダイス。 先端をグリップします。摩耗したクランプダイはスリップし、スリップにより良品パイプがスクラップになってしまいます。
- 加圧ダイス。 トレーリングストレートをサポートし、タイトなカーブではワイパーダイと組み合わせて使用することがよくあります。
- マンドレル。 成形型またはボール型のプラグ。マンドレル ロッドによってリンクされ、フォロアによって位置決めされます。
曲げが進むにつれて各ボールが円弧の内側を徐々にサポートするため、薄肉パイプではボール マンドレルが通常選択されます。比率が低く、曲がりが大きい場合には、プラグマンドレルで十分です。ワイパー ダイは、材料が接点よりも前に固まる傾向があるアルミニウムやステンレスで最も重要です。
パイプ製造機械の購入者向けチェックリスト
見積もりを比較する前に、この 6 つのポイントを書面にしてすべてのサプライヤーに送信してください。その答えによって、本格的なビルダーと組み立て業者が分かれます。
- 定格外径とその直径における最大肉厚は別途記載されています。
- 最小曲げ半径はパイプ直径の倍数で表され、その半径で壁が薄くなることが予想されます。
- 提供される制御軸: 曲げ角度のみ、または曲げ角度と送りおよび回転。
- 独自のパイプグレード、独自の壁厚での試曲げが含まれています。
- ダイとマンドレルのリードタイムに加え、予備のクランプ ダイのコストと入手可能性もかかります。
- サービスの応答時間と最寄りのサポート エンジニアの場所。
造船所および浚渫船作業における冷間曲げ加工
造船所のパイプ製造は、少量多品種の仕事です。 1 つの船舶がバラスト、ビルジ、燃料、潤滑油、海水、油圧システムを搭載しており、口径は DN25 から DN400 まであり、曲げ角度は全範囲にわたって分散されています。多くのスプールはワンオフです。このような条件下では、機械の実際の限界は最大直径ではありません。どれだけ早くダイセットを変更できるか、そしてどれだけ早く新しいプログラムを設定できるかが重要です。
浚渫設備は別の方向を向いています。カッター吸引浚渫船の吸引および排出配管は研磨スラリーを高速で運ぶため、壁は厚く、摩耗保護が重要です。フィールドジョイントでの不一致は完成したスプールの切り出しを意味するため、このサービスでの曲げは許容範囲内で形成されます。頑丈な機械と適切に適合したマンドレル セットにより、スプールは公差内に保たれます。
どちらの環境でも同じ習慣が得られます。つまり、曲げをオペレーターの感覚ではなく、制御されたプロセスとして扱います。作業現場のツール 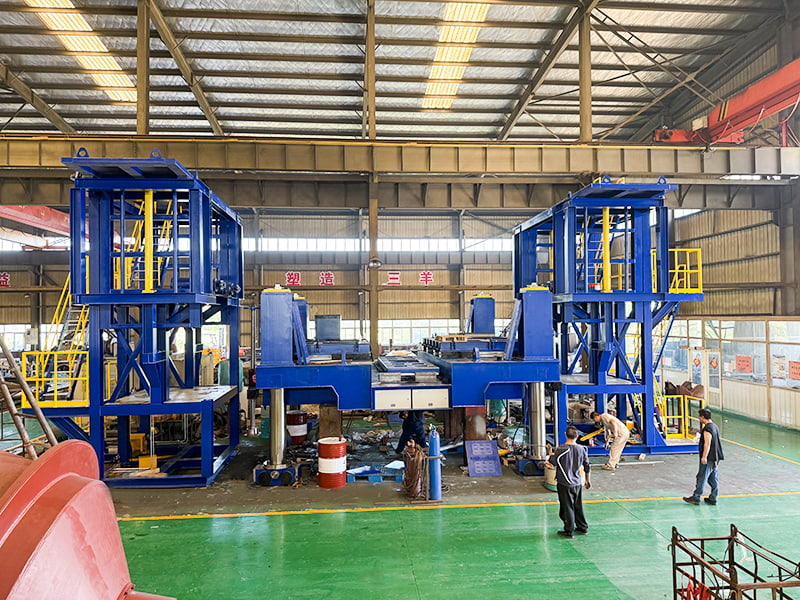 ラダースラリー設置プラットフォーム 海洋工学におけるプロペラ設置プラットフォームは、大型船舶推進装置の統合アセンブリ用に特別に設計された精密ツーリング システムです。 製品を見る→ も同じロジックに従い、安定した再現可能なベースを提供するため、あるユニットから次のユニットまで位置合わせとフィットアップの一貫性が保たれます。
納品後にのみ現れる購入リスク
最も一般的な障害は、マシンのパフォーマンスが低下することではありません。ワンサイズ小さく指定されたマシンです。いくつかのパターンがプロジェクト間で繰り返されます。
- 能力は公称最大直径で見積もられていますが、最も薄い壁での値であるため、実際の壁の厚さに達すると機械は停止します。
- 週に数十の異なるスプールを稼働する工場での単軸制御。
- 供給されるダイセットは 1 つだけなので、ダイの変更が生産のボトルネックになります。
- 試作曲げは、購入者の実際の材料ではなく、ビルダーのサンプル パイプ上で実行されます。
- スペアパーツ、トレーニング、または現場での試運転についての合意はありません。
これらはそれぞれ、注文前に修理するのは安価ですが、注文後に修理すると高価になります。
メンテナンスと安全な操作習慣
油圧冷間曲げ機械は堅牢ですが、汚染されたオイルや磨耗した工具には容赦がありません。油圧作動油を清潔に保ち、フィルターは定期的に交換してください。数千回曲げるごとにクランプ ダイと加圧ダイの摩耗を検査してください。プロファイルが失われたダイは、明らかに損傷しているように見えるずっと前に楕円形が発生するためです。マンドレルロッドの真直度をチェックし、工具交換後にマンドレルの位置設定を確認してください。
安全面では、サイクル中は金型を閉じるエリアに手を近づけないようにして、取り付けられている場所では両手で制御し、機械が圧力を保持している間は決して曲げゾーンに手を入れないでください。長いパイプをローラースタンドで支え、オペレーターがコントロールパネルと同時にスプールの重量と戦わないようにします。
よくある質問
冷間曲げ加工には常にマンドレルが必要ですか?
いいえ、厚肉パイプの大きな曲げは、内部サポートなしできれいに形成されることがよくあります。直径と厚さの比が大きくなると、後で修復するのではなくしわを防ぐマンドレルが経済的な選択肢になります。
冷間曲げによりパイプが損傷する可能性がありますか?
曲がりの外側の壁を薄くし、材料をわずかに硬化させます。どちらの影響も、半径の選択、ツール、プロセス制御を通じて予測可能であり、管理可能です。一方、制御せずに曲げるとスクラップが発生します。
設計に必要な最小半径はどれくらいですか?
回転絞り曲げでは 3 つの直径が実用的であり、5 つの直径はツーリングとスループットにはるかに優しいです。レイアウトが許せば、5D を中心に設計すると、機械が長持ちします。
冷間曲げ機の納期はどれくらいかかりますか?
標準的な油圧機械では通常、数か月ではなく数週間かかりますが、カスタムのダイとマンドレルのセットでは機械自体よりも時間がかかることがよくあります。工具を後からではなく、並行して注文してください。
マシンのサイジングは、最初から取り消すのが最も難しく、正しく決定するのが最も簡単な決定です。最大の穴、最も重い壁、および最も狭い半径を計算し、実際の試行曲げで機械が楕円率を 8% 以内に維持し、設計内の壁の薄肉化を最小限に抑えることができることを確認します。発注書が発行される前にこれを実行しておけば、6 か月後に現場で驚かれることはありません。
コミットする前に、容量とツールについてセカンドオピニオンが必要な場合は、 弊社のエンジニアリングチームにお問い合わせください パイプ スケジュールと曲げリストを送信します。