コーンクラッシャーのメンテナンスのヒント: 毎日の点検、ライナー、および注油の間隔
ボウルライナーの摩耗がコーンクラッシャーの最初の故障となることはほとんどありません。摩耗パターンが目に見えるようになるまでに、本当の原因は通常、数か月間稼働し続けています。つまり、運搬トラックからの中心を外れたフィード、限界を徐々に超えた戻りオイルの温度、または荷重読み取り値ではなく製品曲線を追うように調整されたクローズドサイド設定です。
コーンクラッシャーのメンテナンスの簡単な説明は、次のとおりです。フィードを中心に保ち、チョーク供給し、閉側の設定を許容範囲内に保ち、潤滑油を清潔で低温に保ち、シフトごとに同じ 5 つの測定値を記録し、カレンダーではなく測定された摩耗に基づいて摩耗部品を交換します。それ以外はすべて詳細であり、詳細は以下のセクションで説明する内容です。
すべてのシフト: 書き留める価値のある 5 つの読み取り値
コーンクラッシャーの故障のほとんどは、生産が停止される数週間前に公表されます。問題は、この警告が昨日誰も記録しなかった数値の小さな動きとして届くため、傾向ではなくノイズのように見えることです。
5 つのエントリを含む 1 つのシフト ログで、大部分の障害モードがカバーされます。
- メインモーター電流 – 破砕機の負荷を示す最速のインジケーター。
- 潤滑戻り油温度 – 軸受の損傷を最も早く示す指標。
- 潤滑システム圧力 – 突然の変化は通常、フィルターの詰まりまたはポンプの故障を意味します。
- 調整リングの振動 – 不均衡または偏心荷重の初期の兆候。
- 閉側設定(CSS) – 月に一度ではなく、シフトの終わりに測定されます。
以下の表の数値を開始基準として扱い、メーカーがモデルに対して指定する値に置き換えてください。次に、アラーム ポイントを通常の帯域より約 10 ~ 15 パーセント高く設定します。これにより、シャットダウンする時間ではなく、反応する時間がまだ残されます。
| 読書 | 通常の作業バンド | 停止検査トリガー | 測定方法 |
|---|---|---|---|
| メインモーター電流 | 安定しており、平均して銘板の定格を下回っています | 2 つの連続したシフトで独自のベースラインを 8% 以上上回りました | 制御盤電流計 |
| 潤滑油戻り油温度 | 38~50℃ | 摂氏 55 度以上、または 30 分で 10 度上昇 | オイルタンク温度計 |
| 潤滑システム圧力 | メーカーの範囲内で安定 | 0.05MPaより大きな変動、または急激な低下 | パネル圧力計 |
| 調整リングの振動 | 同じ取り付けポイント上のフラットなベースライン | ベースラインに対して 20% 以上の上昇 | ポータブル振動計 |
| 閉側設定 | 対象物からプラスマイナス2mm以内 | 5mm以上のドリフト | リードショットまたは超音波ゲージ |
フィードコントロールはこれまでで最も安価なメンテナンスです
コーンクラッシャーでは、片側から供給される機械よりも早く摩耗するものはありません。材料がボウルの 1 点に着地すると、破砕力がマントルとライナーの 1 つの部分に集中し、メイン シャフトが軸から押し出され、電流の引き込みが不均一になります。このセクターのライナーは、リングの残りの部分より 2 ~ 3 倍早く摩耗する可能性があります。
修正には規律のみが必要です。
- 360 度全方向に送ります。 回転または振動するフィード ディストリビュータが標準ソリューションであり、ほとんどの設備で 1 つのライナー セット内で元が取れます。
- 回路が許可するときはいつでもチョーク給電で実行してください。 チャンバーが満杯に保たれると、ライナーではなく材料ベッドを通じて衝撃エネルギーが吸収され、より一貫した製品形状が得られます。
- 最大フィード サイズを尊重してください。 特大の塊は壊れません。メインシャフトを曲げ、ライナーを叩き、モーター電流をスパイクさせます。
- 潰す前に画面を確認してください。 スクリーンを迂回してチャンバーに進入した微粉はキャビティに詰まり、消費電力が上昇し、有用な製品を生成することなくスループットを低下させます。
安定した生産稼働中にモーター電流が数パーセント以上変動する場合は、クラッシャを調べる前にフィード構成を調べてください。
ライナー、閉側設定およびチャンバー形状
マンガンライナーは摩耗するにつれて硬化します。つまり、新しいセットは最初の 100 時間程度は柔らかくなります。この慣らし期間は、初期歪みのほとんどが発生する時期であるため、初日に完璧に測定された CSS が、最初の週の終わりまでに数ミリメートルずれている可能性があります。
部屋をコントロールするには、次の 3 つの習慣が必要です。
- 新しいライナーセットの最初の週のシフトごとに CSS を測定します 、摩耗率が落ち着いたら、毎週のスケジュールに移行します。
- 推測するのではなく検査してください。 不均一な摩耗、取り付け端の亀裂、またはメーカーのスクラップ制限を下回る残りの厚さがあるライナーは、たとえまだ潰れていても引っ張る必要があります。
- トン数だけでなく、製品の曲線にも注目してください。 チャンバーの形状が変化すると、完成したグラデーションが粗い端に向かって移動し、細かい部分が減少します。オーバーサイズの返品が突然急増する場合は、通常、チャンバーのプロファイルの形状が崩れていることを意味します。
不均一な摩耗は、ライナー セットが早期に故障する最も一般的な原因であり、ほとんどの場合、冶金の問題ではなく、供給または CSS の問題です。採石場または集合回路用に新しい機械を指定する場合は、 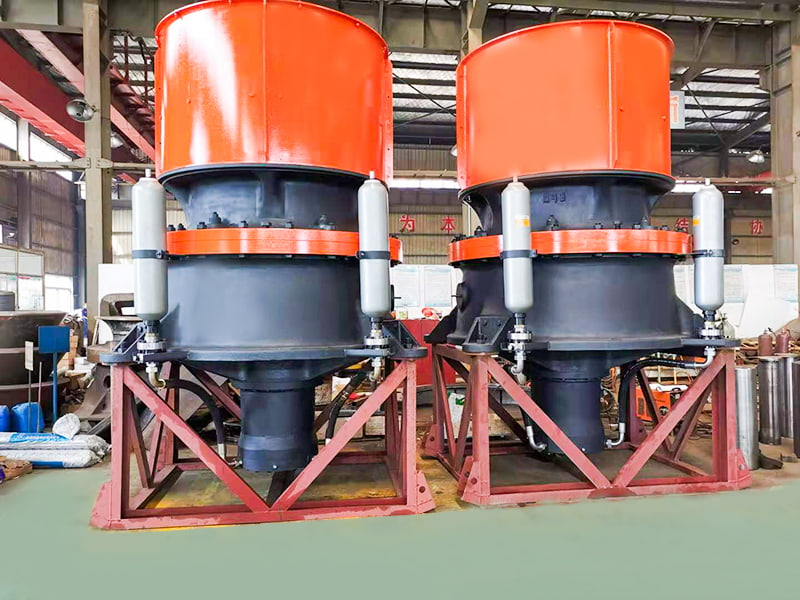 二次・三次粉砕用油圧調整機能付きコーンクラッシャー 環状チャンバー内で積層破砕を使用して硬い鉱石から立方体材料を生成するコーンクラッシャーで、油圧吐出量調整とオーバートランプ保護が付いています。ライナーの摩耗、供給設定、潤滑の信頼性が重要な場合に関連します。 製品を見る→ 製品ラインナップは、長期間の生産工程にわたってプロファイルを維持するチャンバーを中心に構築されており、摩耗部品は同じベースライン形状に一致します。
潤滑: 油温、清浄度、フィルター
潤滑回路は粉砕機の循環システムであり、ベアリングの致命的な故障のほとんどは、オイル中の小さな何かから始まります。時間通りに交換されなかったフィルター、採石場の粉塵をタンクに入れてしまったブリーザー、または粘度グレードに達していないオイルです。
次の原則に従ってください。
- フィルタエレメントは目詰まりしたときではなく、マニュアルに記載されている間隔で交換してください。 フィルター間の圧力差はすでに症状として現れており、その時点でバイパスは汚染されたオイルをベアリングに送り込んでいます。
- タンクを密閉しておいてください。 タンクのブリーザーとエアフィルターを確認してください。埃と油の間の通路が開いていると、他のすべてのメンテナンスの努力が無駄になってしまいます。
- ロードする前にウォームアップしてください。 低温環境では、最低使用粘度に達するまでオイルを循環させてください。冷たいオイルで負荷をかけた状態でクラッシャーを始動することは、1 回のシフトでベアリングを破壊する数少ない方法の 1 つです。
- 定期的にオイルをサンプリングしてください。 粒子数と摩耗金属の測定値は、温度計では分からないことを示し、ベアリング セットの数分の一のコストで済みます。
水や粉塵の侵入に関しては、ダストシールリングやケース周囲のパッキンは消耗品です。シール面が摩耗すると、研磨剤のスラリーが偏心アセンブリに侵入し、その結果生じる損傷は、かなり後になってから振動や油温の上昇として現れます。
予定外のダウンタイムは通常どこから発生するのか
以下の障害原因は均等に分布していません。ほとんどのプラントでは、給餌方法とチャンバーの状態が計画外の停止の半分以上を占めているため、この記事の前半のセクションではそれらに焦点を当てています。
- 不均一なフィードまたはチャンバーパッキン – 30%
- ライナーと CSS の管理ミス – 25%
- オイルの汚染または過熱 – 20%
- 油圧および故障の解消 – 15%
- ボルト、シール、その他の原因 – 10%
実際的な結論としては、計画外の停止の 5 件のうち 4 件は、主要コンポーネントを 1 つも交換せずにシフト チームが影響を与えることができるものに起因しているということです。
実際に守られるメンテナンススケジュール
以下のスケジュールは、1 日 2 シフトで稼働するマシンについて書かれています。シャットダウン クリーニングを開始する前に、暖かいマシンに依存するチェックを実行する必要があるため、トン数や粉塵の状態に応じて圧縮または拡張しますが、操作の順序は変更しないでください。
- すべてのシフト: 電流、油温、油圧、振動、CSSを記録します。エキセントリックでの異常なノイズに耳を傾けてください。フィードが中央にあることを確認します。
- 毎週: 排出ベルトに混入金属やライナーの破片がないか検査します。クランプボルトと調整リングロックシリンダーの圧力が正しいかどうかを確認してください。オイルブリーザーを掃除します。
- 毎月: オイルのサンプルを採取します。全周にわたるライナーの厚さを検査します。油圧アキュムレータのプリチャージを確認します。ダストシールの侵入を確認してください。
- 四半期ごと: ソケットライナー、偏心ブッシュのクリアランス、ギアのバックラッシュを検査します。フィルターエレメントを交換します。温度および圧力計の校正を検証します。
- 毎年またはライナー交換時: メインシャフト、スラストベアリング、フレームに亀裂がないか検査します。基礎ボルトとグラウトを確認してください。作業中に破損したシールはすべて更新してください。
生産停止にスケジュールできないタスクは実行されません。いつまでも到着しない都合のよい時期を待つのではなく、四半期ごとの検査をライナー交換の計画に組み込みます。
粉砕機の寿命を縮める 5 つの間違い
- CSS を調整して製品の問題を修正します。 まずチャンバーまたはスクリーンを交換してください。設定は負荷パラメータであり、グラデーションダイヤルではありません。
- 電力を節約するために飢餓状態のチャンバーを実行します。 部分的に満たされたキャビティは衝撃をライナーとメインシャフトに直接伝えます。
- ライナーを1枚ずつ交換します。 新しいライナーと摩耗したライナーを混合すると、チャンバーのプロファイルが歪み、規格外の製品が生成されます。
- ゆっくりとした温度上昇を無視します。 2 週間にわたる 5 度の変動は、暖かい午後ではなく、方位が何かを伝えているということです。
- 摩耗部品を価格だけで購入する。 マンガンのグレード、プロファイルの精度、取り付け寸法によって、ライナーが 900 時間持続するか 2,500 時間持続するかが決まります。
Taizhou Sanyang Heavy Machinery は、浚渫装置、船舶用立坑および舵システム、杭打ち用油圧クランプ、鉱山機械などを手がける非標準的な重機メーカーです。これらの製品に適用されるのと同じ製造および検査規律が、クラッシャーの摩耗部品にも適用されます。 会社概要 は、各注文の背後にある製造およびテスト能力を説明します。
よくある質問
閉側設定はどれくらいの頻度で確認すればよいですか?
新しいライナーセットの最初の週は毎シフト後、摩耗率が安定したら毎週。製品の階調が変化する場合は、他のものに触れる前に設定を測定してください。
コーンクラッシャーにとって高すぎる油の温度はどれくらいですか?
多くのマシンは摂氏 38 度から 50 度の間で快適に動作します。 55 度を超える継続的な動作、または 1 回のシフト内での急激な上昇は、ベアリング、クーラーの詰まり、またはフィルターのバイパスを示しています。
ライナーの交換が必要かどうかはどうすればわかりますか?
円周上のいくつかの点で残りの厚さを測定し、メーカーのスクラップ制限と比較します。不均一な摩耗、エッジの亀裂、またはチャンバーのプロファイルの歪みがある場合は、厚さの制限に達する前に交換する必要があります。
コーンクラッシャーはチョークフィーディングなしで動作できますか?
一部の二次および三次回路では発生する可能性がありますが、キロワットあたりのスループットが低下し、ライナーの摩耗が予測できなくなります。回路が許可する場合、フルチャンバーはより良い形状とより長いライナー寿命を実現します。
最も重要な習慣
コーンクラッシャーのメンテナンスは修理のリストではありません。これは、傾向が崩れる前に可視化できる程度に一貫して取得された測定値の短いリストです。 5 つの測定値を選択し、シフトごとに記録し、次の計画外の停止後ではなく、今すぐトリガー ポイントを設定します。
特定の機械、負荷サイクル、および供給材料に基づいて構築されたメンテナンス チェックリストが必要な場合は、 私たちのエンジニアリングチーム チャンバーに一致する摩耗部品リファレンスと組み合わせて使用できます。