Dredger Spud 設置ガイド: 段階的な手順、許容範囲、ベスト プラクティス
プロジェクトエンジニアに、カッターサクション浚渫船の試運転中に最も緊張する瞬間を挙げてくださいと尋ねると、多くの人が答えるでしょう。それは、初めてスパッドが下降し、カッターの反動に抗して船体が位置を保持しなければならないときです。この時点での故障は、鋼が弱いことが原因で発生することはほとんどありません。多くの場合、スパッド アセンブリは間違ったクリアランス、中心からずれたウェル、またはガイド サポートでの制御されていない溶接歪みで取り付けられていました。
結論が最初にあります。信頼できる浚渫船スパッドの取り付けは、位置合わせの精度、制御された溶接、検証されたクリアランス、および文書化された荷重テストに依存します。材料グレード、シリンダ出力、および油圧配管はこれら 4 つの決定をサポートしますが、それらがそれらに代わるものではありません。このガイドでは、準備、段階的な設置手順、許容誤差、試運転テスト、およびやり直しの原因となる間違いについて説明します。
浚渫船のスパッドの機能と設置精度が重要な理由
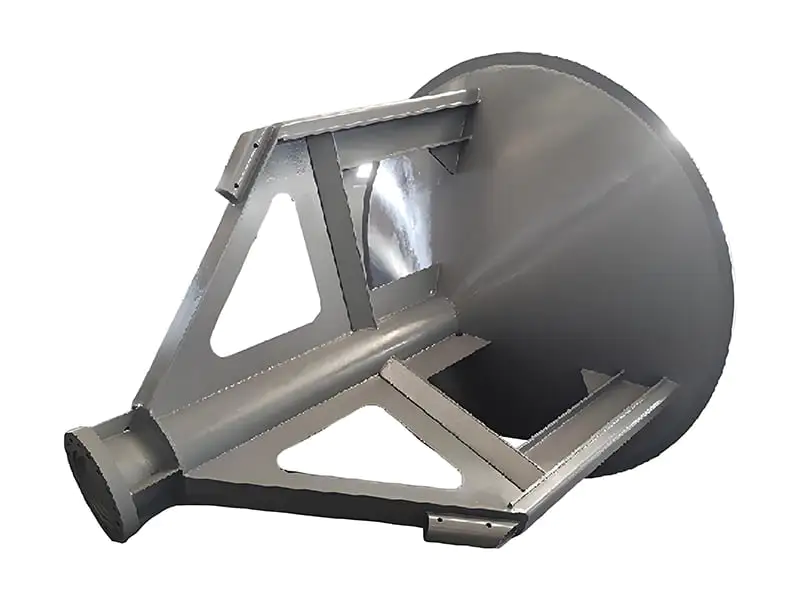
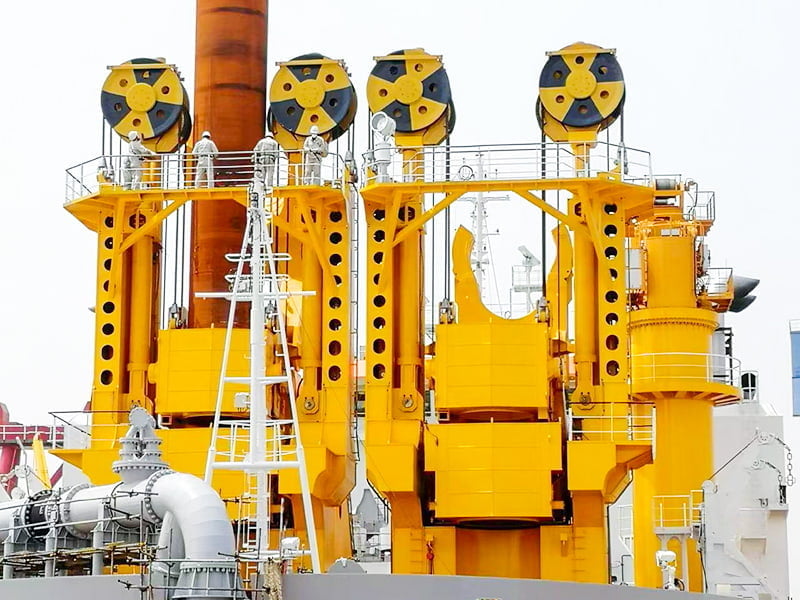
スパッドは、カッター吸引浚渫船の船尾を固定するために海底に下げられた長い垂直鋼杭です。船首が係留ウインチで揺れる間、スパッドがピボットとして機能し、その周りをカッター ヘッドが材料を掃引します。ほとんどの浚渫船は 1 つの主作業スパッドと 1 つの補助スパッドを使用します。位置変更のために主スパッドを持ち上げると、補助スパッドが容器をステーションに保持します。
スパッドはカッターの側面反力をすべて地面に伝えるため、取り付け精度が重要です。隙間が狭すぎると詰まります。クリアランスが広すぎると、船体がヨーイングしてしまいます。垂直から外れているウェルは、スパッドを曲がった柱のように動作させます。これらの失敗はいずれも、空の海上試験中には現れません。これらは生産浚渫の 2 週間目または 3 週間目に発生しますが、この時期は修正にはるかに費用がかかります。
- 位置の安定性: 船体のヨーにより切断幅の一貫性が直接低下し、同じ面の再切断にかかる時間が増加します。
- 荷重分散: ガイドの位置がずれていると、側面荷重が 1 つのブッシュに集中し、スパッド壁に急速な摩耗と曲げ応力が発生します。
- メンテナンスコスト: 小さなアライメントエラーは永続的な摩耗パターンとなり、スパッドと坑井ライナーの早期の再機械加工を余儀なくされます。
| 取り付け配置 | 仕組み | 最適な用途 | 重大な設置リスク |
|---|---|---|---|
| スパッドウェルを修正 | 溶接された鋼製ウェル内でガイドされるスパッド。ウインチで上げ下げします。 | 港湾維持浚渫、中荷重 | 船体ベースラインに対する坑井の垂直度 |
| 油圧スパッドホイスト | 油圧シリンダーがガイド フレーム内のスパッドを昇降させます。クランプは作業深さでロックします。 | 頻繁なスパッドの位置変更と硬い地面 | シリンダーとクランプのスパッド軸との同心度 |
| スパッドキャリッジ | キャリッジはスパッドを船体の中心線に沿って移動させます。浚渫船はスパッドを軸にして前進します。 | 限られたチャネルと継続的な生産削減 | レールの位置合わせとロック機構の取り付け |
設置前の準備: リフト前の作業
準備によって、インストールが数日で完了するか、数週間かかるかが決まります。 2 つの目的は、基準データを修正することと、船体にスパッドの経路を妨げるものがないことを確認することです。
- 鋼材を移動する前に、船体のベースラインと中心線の基準を承認された最新の図面と照合してください。
- スパッドウェル、デッキ開口部、ポンプ室貫通部が計画したスパッド角度と直径と一致していることを確認します。
- ウェル内に持ち上げる前に、スパッドの真直度、表面の損傷、寸法精度を確認してください。
- 溶接接合面を準備し、新しいガイドを取り付けるすべての既存のサポートの非破壊検査を完了します。
- 吊り上げと索具の計画: クレーンの能力、フックの高さ、索具の角度、安全な敷設エリア。
- 機械的な取り付けが始まる前に、油圧パワーユニット、ホース、電気インターロックの準備が整うように準備します。
造船所の作業員が完全な浚渫船レイアウトを初めて使用する場合は、 カッターサクション浚渫船のコンポーネントの内訳 開始する前に、スパッドシステム、スイングウインチ、およびカッターラダーの間のインターフェイスを識別するのに役立ちます。
浚渫船スパッドの設置手順、ステップバイステップ
以下のシーケンスでは、スパッド ウェルに設置された典型的な油圧で吊り上げられたスパッドについて説明します。正確な手順はクラス認定の手順に従っていますが、管理のポイントは同じであり、データムを維持し、歪みを防止し、各段階でクリアランスを確認します。
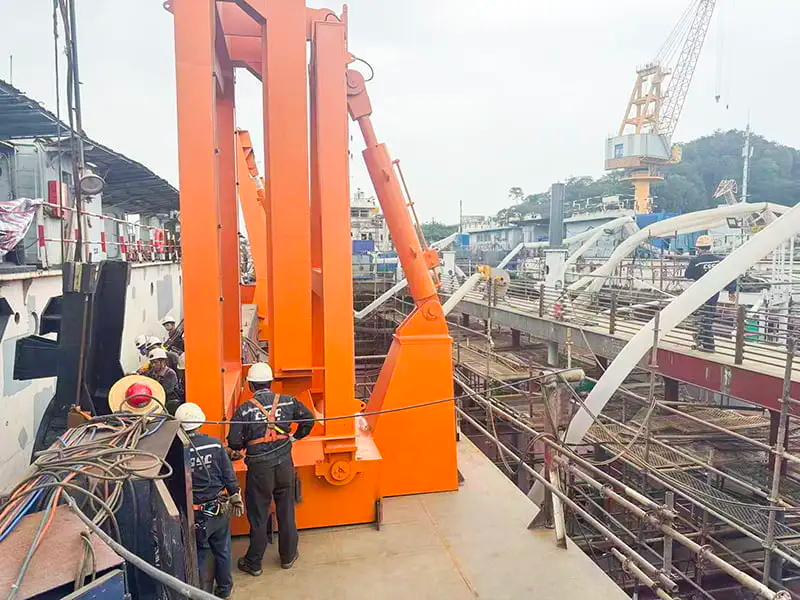
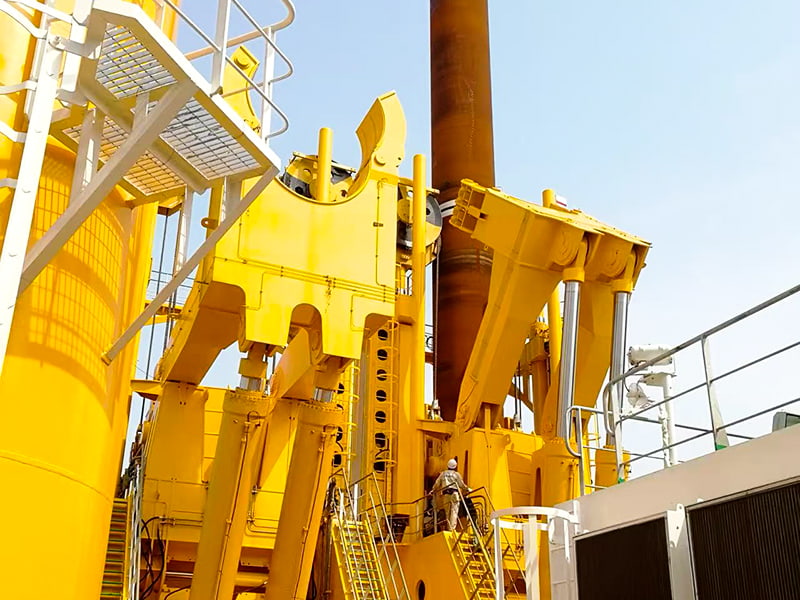 浚渫船用の油圧吊り上げスパッド設置 このセクションでは、油圧で吊り上げられたスパッドを坑井に設置する手順を段階的に説明し、基準の維持、歪みの防止、手順の各段階でのクリアランスの確認に重点を置きます。 製品を見る→
- スパッドを受け取って検査します。全長に沿って直径を測定し、ローラーまたはダイヤルゲージで真直度をチェックし、ブッシュの跡となる可能性のある表面欠陥を記録します。
- ウェルの中心線が船体のベースラインおよび中心面に対してあることを確認します。レーザートラッカーまたはピアノ線と触角ブロックを使用します。塗装されたデッキグリッドに依存しないでください。
- ガイドブッシュを取り付け、ウェルの上部と底部の同心度を確認します。溶接後の最終調整のために十分なシム代を残してください。
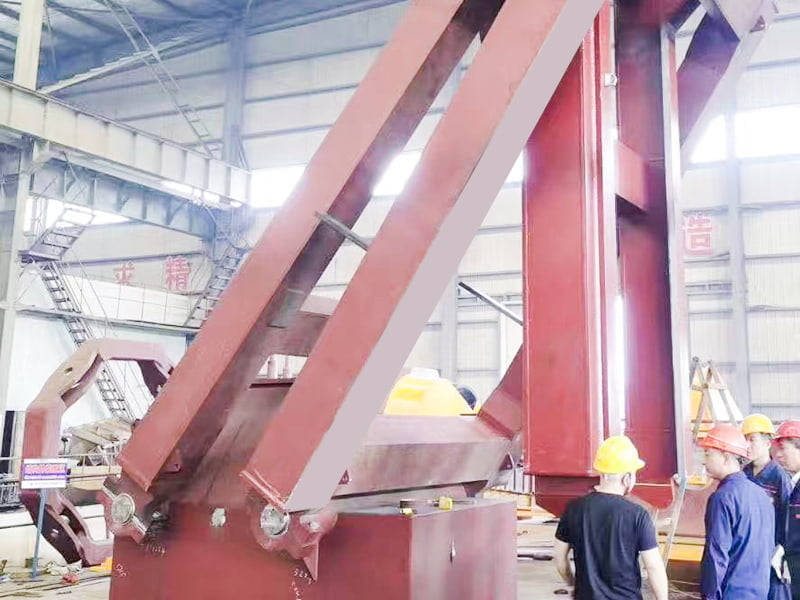
- ガイドサポートをバランスの取れた順序で溶接し、両側を交互にして歪みを制御します。 NDT を実行し、構造が冷えた後にブッシングの位置を再確認します。
- ホイストシリンダーまたはウインチブラケットの中心線がガイドに使用されるのと同じ軸に揃うように取り付けます。最初にシムとタックを取り付け、最終調整後に溶接します。
- スパッドをウェルに通して取り付け、力を加える前に手でフルストロークまで 1 ~ 2 回下げて、バインディングを感じます。
- 油圧回路を接続し、エアを抜き、オーバーホイストやアンクランプ動作を防止するリミットスイッチとインターロックをテストします。
- 建設時の測定値を記録します: 坑井の垂直性、ブッシュのクリアランス、シリンダー軸の偏差、およびスパッドのストローク長。船舶のメンテナンスファイルと一緒に保管してください。
アライメント公差と合格基準
以下の値は、直径 400 ~ 800 mm の範囲の中型カッター吸引浚渫船スパッドの一般的な製造許容レベルです。これらは計画に役立ち、作業を開始する前にクラスが承認した図面と照合して検証する必要があります。
| チェック項目 | 典型的な受け入れ | なぜそれが重要なのか |
|---|---|---|
| 船体ベースラインに対するウェル中心線 | ウェル全長にわたって±2 mm | スパッドをホイストウインチまたはシリンダーラインと平行に保ちます |
| スパッド外径に対するガイドブッシュのクリアランス | 合計直径クリアランス 3 ~ 6 mm | 横荷重の制御を損なうことなく拘束を防止します。 |
| 油圧クランプまたはリテーナーの同心度 | ガイド中心から0.5mm以内 | 不均一なシリンダー負荷と早期シール摩耗を回避します。 |
| ガイドサポートの溶接歪み | 全仕上げ加工後1mm以内 | フィッティング中に設定されたアライメントを保護します |
| 挿入前のスパッド真直度 | スパッド長さの 1/1000 以下 | 動作中の曲げや振動の誘発を防止します。 |
負荷テストと試運転チェック
システムが制御された負荷の下で動作するまで、設置は完了しません。標準的な試運転シーケンスには、圧力、機能、保持、貫通が含まれます。
- 圧力テスト: 油圧巻上およびクランプ回路を設計使用圧力の 1.25 倍まで加圧し、15 分間保持します。すべてのフランジと溶接部を検査します。
- 機能テスト: 通常の動作速度で無負荷でスパッドを 3 サイクル完全に下げたり上げたりします。スムーズな動作と正しいリミットスイッチのトリップを確認します。
- 保持テスト: 設計圧力でクランプを係合し、30 分間保持します。デッキレベルで垂直方向のドリフトを測定します。 5 mm を超える場合は、通常、保持バルブに漏れがあるか、クランプ領域が小さすぎることを示します。
- 貫入試験: ドックと海底の状況が許せば、船舶バラストでスパッドを底に押し込み、湾曲することなく計画された貫入に達することを確認します。
テスト後、ガイド表面を検査し、文書化されたトルクでアンカー ボルトを締め直して、取り付けクリアランスを再測定します。 1 mm を超える変化は構造物が沈下したことを意味するため、浚渫船がヤードを離れる前に原因を調査する必要があります。
よくあるスパッド取り付けの間違いとその回避方法
ほとんどの手直しケースは、同じ 5 つの問題から始まります。このリストは、アンカー ボルトを取り付ける前の簡単な監査チェックリストとして扱ってください。
- 塗装されたラインを信頼する: デッキのマーキングは、切断および仮止め中に移動します。常に認定された船体データムから中心線を再確立してください。
- 溶接ガイドは片側からのみサポートします。入熱によりウェルが垂直から外れます。溶接順序を交互にし、拘束プレートを使用することで、構造の安定性が維持されます。
- 校正されたトルク係数を使用せずにクランプ ボルトを締め付ける場合: ボルトの潤滑が管理されていない場合、クランプ力は 30% 以上変動する可能性があります。摩擦係数を記録し、すべてのボルトに同じ潤滑剤を使用します。
- ホイストシリンダーを設計中心から外して装備すると、ピストンロッドにかかる側面荷重によりシールの摩耗が促進されます。シリンダロッドとスパッド軸は0.5mm以内で平行でなければなりません。
- 完成時の測定を省略します。ベースラインの数値がなければ、磨耗が正常なのか、それとも位置ずれの結果であるのかを後で証明することはできません。
- ガイドずれ 38%
- 溶接歪み 27%
- クランプボルト予圧誤差18%
- ブッシュクリアランス誤差 12%
- その他 5%
試運転中に見つかったスパッド取り付けの欠陥の分布図。
設置後のメンテナンス
適切に取り付けられたスパッド システムは、摩耗コンポーネントが監視されている場合にのみ信頼性を維持します。以下のスケジュールは、継続的な生産のための実際的な最小限のスケジュールです。
- 毎週: 接触ゾーンのクランプ パッド、ガイド表面、スパッド表面を目視で確認します。 OEM 間隔ごとにグリースを補充してください。
- 毎月: 作動油レベル、フィルターインジケーター、およびアキュムレーターのプリチャージを確認します。
- 500 稼働時間ごと: クランプボルトのトルクとガイドのクリアランスを再確認します。摩耗測定値を記録します。
- 1,500 操業時間ごと、または毎年: 坑井と船体の溶接部で NDT を実行し、スパッドの曲がりや孔食を検査し、摩耗ゾーンの壁の厚さを測定します。
診断のヒントの 1 つ: クランプが係合しているにもかかわらずスパッドがゆっくりと下降する場合は、ガイドのせいにする前に油圧ロック回路を確認してください。逆止弁の漏れはブッシュの摩耗と同じ症状を引き起こしますが、修理費用は大きく異なります。
よくある質問
浚渫船のスパッドの設置にはどのくらい時間がかかりますか?
十分に準備されたヤードの場合、単一のスパッド システムの取り付け、溶接、試運転には、坑井自体の鋼材の製作を除き、通常 7 ~ 14 営業日かかります。スパッドキャリッジまたはフル油圧ホイストを追加すると、スケジュールが 3 ~ 5 日延長されます。
スパッドの取り付けにおける最も重要な公差はどれくらいですか?
ガイドブッシュとホイスト中心線との同心度。ブッシングが同心でない場合、クランプが解放されるたびにスパッドがガイド内で曲がり、疲労や不均一な摩耗が発生します。
スパッドを下げるとバインドしたりジャンプしたりするのはなぜですか?
通常の原因は、ガイドの位置ずれ、スパッドの曲がり、またはウェル内に閉じ込められた破片です。油圧結合は低速でぎくしゃくした動きとして現れますが、機械的結合はすべてのサイクルで同じ位置に現れます。スパッドを 100 mm ずつ下げたり上げたりします。同じ高さで繰り返し停止する場合は、機械的な問題が考えられます。
スパッドシステムを既存のカッターサクション浚渫船に後付けできますか?
はい。カッターサクション浚渫船では、中期改修時に大容量のスパッドシステムを取り付けるのが一般的です。改修には、同じ位置合わせ調査に加えて、新しい支持点での船体の構造チェックが必要です。硬い粘土で長時間作業する浚渫船は、クランプを備えた油圧スパッド システムの恩恵を最大限に受けます。
実践してみよう
スパッドの取り付けは、天才よりも鍛錬に報いるものです。溶接熱のバランスを保ち、基準を保護し、記録された測定値ですべてのクリアランスを確認し、船舶が水に到達する前に水圧下でシステムをテストします。こうした習慣により、最初の減産からの不確実性のほとんどが取り除かれます。
船舶に合わせた取り付けチェックリストが必要な場合、またはガイド、クランプ、油圧ホイストを備えた図面に基づいて構築された完全なスパッドアセンブリが必要な場合は、主要な寸法(スパッド直径、井戸の長さ、動作水深)を当社のエンジニアリングチームに送信してください。 お問い合わせページ 。当社は、カッターサクション浚渫船をステーションに維持するためのスパッド取り付けユニットと嵌合浚渫船コンポーネントを製造しています。